ماشینسازی مینایی در کرج طراح و سازنده مستقیم دستگاههای مشباف تماماتوماتیک و نیمهاتوماتیک برای تولید انواع توریهای مش سبک و سنگین ساختمانی است. خطوط تولید این مجموعه با استفاده از سیستم جوش مقاومتی فرکانسمتوسط، تابلو برقهای PLC پیشرفته و مکانیزم کشش دقیق سرووموتور، امکان بافت شبکههای میلگردی از قطر ۲ تا ۱۰ میلیمتر را با خطای زیر نیم میلیمتر فراهم میکنند. دسترسی سریع کارخانجات صنعتی و خریداران به واحد تولیدی و کارگاه ساخت در استان البرز، ریسک تأمین قطعات و توقف خط را به صفر میرساند.
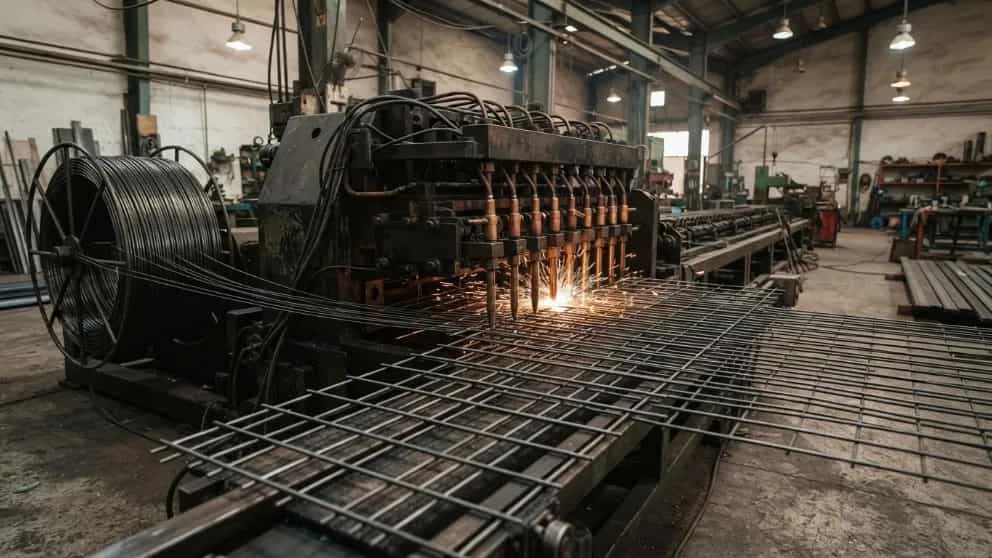
مهندسی ساخت خط تولید توری مش در کارگاه صنعتی کرج
تولید توری مش مهندسی نیازمند سازهای مستحکم است که تکانهها و ارتعاشات مداوم ناشی از فرآیند جوش مقاومتی و کشش رول را در شیفتهای کاری طولانی خنثی کند. در طراحی شاسی دستگاههای ساختهشده توسط ماشینسازی مینایی، از پروفیلهای صنعتی سنگین تنشزداییشده استفاده میشود تا در طول زمان دچار پیچش هندسی نشوند.
تجربه ساخت و راهاندازی این ماشینآلات در قطب صنعتی کرج نشان داده است که اکثر خریداران با مشکل تغییر گام چشمه توری در سرعتهای بالا مواجه هستند. برای رفع این ضعف، سیستم تغذیه میلگردهای عرضی و طولی با مکانیزم استپموتور یا سرووموتورهای دوربالا تجهیز شده است. این امر باعث میشود فاصله میان میلگردها در ابعاد استاندارد مانند ۱۰×۱۰، ۱۵×۱۵ یا ۲۰×۲۰ سانتیمتر با کمترین تلورانس ممکن حفظ شود.
سیستم جوش الکترودها بر پایه متالورژی آلیاژ مس-کروم-زیرکونیوم طراحی شده که مقاومت حرارتی بالا و سایش پایینی دارد. هماهنگی کامل میان زمان تخلیه جریان، فشار پنوماتیک جکها و سیستم خنککاری آبی مداربسته، استحکام نقطه جوش را بر اساس آزمونهای برشی استاندارد ملی تأمین میکند.
تفاوتهای عملیاتی دستگاه مشباف هیدرولیک و پنوماتیک
انتخاب مکانیزم اعمال فشار روی الکترودهای جوش، مهمترین تصمیم فنی در سفارش خط تولید مشبافی است. سیستمهای پنوماتیک با هوای فشرده عمل میکنند و سرعت کورس حرکتی بسیار بالایی در هر دقیقه دارند، در حالی که سیستمهای هیدرولیک برای شبکههای میلگردی قطور و پروژههای سنگین کارایی بهتری نشان میدهند.
بررسی عملکرد تجربی این دو مکانیزم در خطوط تولید پرفشار کارگاهی:
- سیستمهای پنوماتیک:سرعت جوشکاری بسیار بالا تا حدود ۶۰ ضربه در دقیقه، مناسب برای میلگردهای کلاف ۲ الی ۶ میلیمتر، استهلاک مکانیکی پایینتر و نگهداری آسانتر بدون آلودگی روغنی در محیط کارگاه.
- سیستمهای هیدرولیک:توان اعمال نیروی متمرکز بالا بر میلگردهای شاخه با قطر ۸ و ۱۰ میلیمتر، حذف خطر افت فشار جوش در ساعات افت جریان برق، نیازمند پایش منظم سیستم هیدرولیک و یونیت روغن.
مهندسان ماشینسازی مینایی متناسب با حجم تولید و تنوع سایز مفتول ورودی مشتریان، طراحی اختصاصی فکهای ترکیبی یا تمامپنوماتیک با شیرهای تناسبی دقیق را اجرا میکنند.
بهینهسازی مصرف انرژی و متریال در بافت مش میلگرد
هزینه برق صنعتی و ضایعات مفتول، دو چالش اصلی کارگاههای مشبافی به شمار میروند. جوش ترانسفورماتورهای سنتی تکفاز معمولاً به دلیل نامتعادل کردن فازهای برق کارخانه، جریمههای سنگین دیماند را به کارفرما تحمیل میکند. استفاده از ترانسفورماتورهای جوش مقاومتی با اینورتر فرکانسمتوسط این نقص را برطرف کرده است.
با کنترل دقیق زمان اعمال جوش بر حسب میلیثانیه، پدیده پاشش مذاب و سوختگی مقطع میلگرد حذف میشود. این امر نه تنها مقاومت کششی توری تولیدی را در محل اتصالات طبق الزامات آییننامه بتن حفظ میکند، بلکه هدررفت متریال ناشی از بریدگی و باریکشدگی مفتول در اثر حرارت مازاد را نیز به حداقل میرساند.
علاوه بر این، در سیستمهای طراحیشده مینایی، نرمافزار کنترل اختصاصی قابلیت تنظیم برنامه برش خودکار را دارد تا در انتهای رول یا شیت مش، هیچگونه پرتی میلگرد طولی به جا نماند.
مزایای تأمین دستگاه و خدمات پس از فروش از کرج
خرید تجهیزات صنعتی از سازندهای که دسترسی جغرافیایی نزدیکی به شاهراههای صنعتی کشور دارد، یک مزیت عملیاتی ماندگار است. کارگاهها و پروژههای ساختمانی استانهای تهران، البرز، قزوین و استانهای همجوار میتوانند در سریعترین زمان ممکن از خدمات فنی و نصب در محل بهرهمند شوند.
دستگاههای وارداتی یا ماشینآلاتی که توسط سازندگان فاقد کارگاه اختصاصی قطعهتراشی ساخته میشوند، در زمان فرسودگی فکهای جوش، سوختن ترانسها یا نقص در چرخدندههای کشش، خط تولید را تا ماهها متوقف میکنند. ماشینسازی مینایی با تکیه بر انبار قطعات یدکی، ساخت تمامی اجزای شاسی در کرج و ارائه آموزش صفر تا صد به اپراتور در محل کارخانه، استمرار کارکرد خطوط تولیدی را تضمین میکند.
تست میدانی دستگاه با کلاف مفتول واقعی مشتری قبل از تحویل نهایی انجام میگیرد تا تمامی تلورانسهای مورد انتظار خریدار روی میز آزمون بررسی و مستندسازی شود.
راهنمای بازدهی اقتصادی و ظرفیت تولید کارگاه مشبافی
توجیه اقتصادی راهاندازی خط مشبافی وابسته به ضریب کارکرد مداوم دستگاه و تناژ خروجی در هر شیفت کاری است. خطوطی که به دلیل پیچیدگیهای غیرضروری نیازمند توقفهای مکرر جهت تعویض سایز چشمه هستند، سودآوری کارخانه را به شدت کاهش میدهند.
در دستگاههای این مجموعه، تغییر ابعاد شبکه مش به وسیله پنل لمسی و در چند دقیقه صورت میگیرد و نیازی به باز کردن کامل فکها و تنظیم مجدد پیچهای نگهدارنده نیست. ظرفیت تولید دستگاه بسته به قطر میلگرد و فاصله چشمهها، از ۲ الی ۶ تن در هر شیفت کاری متغیر است. همین انعطافپذیری به تولیدکنندگان خرد و کلان امکان میدهد سفارشهای متفاوتی را در حوزههای فونداسیون، سقف کامپوزیت، کانالهای آبرسانی و قطعات بتنی پیشساخته با یک خط واحد پوشش دهند.
مشخصات فنی دستگاههای مش باف ماشین سازی مینایی
پارامتر فنی | دستگاه مشباف سبک (کلاف) | دستگاه مشباف سنگین (شاخه) |
دامنه قطر میلگرد | ۲.۵ تا ۶ میلیمتر | ۶ تا ۱۰ میلیمتر (ساده و آجدار) |
عرض کاری مفید | ۱۰۰ تا ۲۵۰ سانتیمتر | ۱۲۰ تا ۳۰۰ سانتیمتر |
گام استاندارد چشمه | ۵×۵ الی ۲۰×۲۰ سانتیمتر | ۱۰×۱۰ الی ۳۰×۳۰ سانتیمتر |
مکانیزم جوش | پنوماتیک کورسکوتاه مقاومتی | پنوماتیک سنگین / هیدرولیک |
سیستم کنترل ابعاد | PLC با نمایشگر لمسی HMI | PLC صنعتی با سرووکشش چندمحوره |
سیستم خنککاری | مداربسته آب و گردش چیلر | مداربسته رادیاتوری پیوسته |
تغذیه میلگرد طولی | کلافبازکن اتوماتیک مجهز به تابگیر | ردیفکن و بارگذار اتوماتیک شاخه |